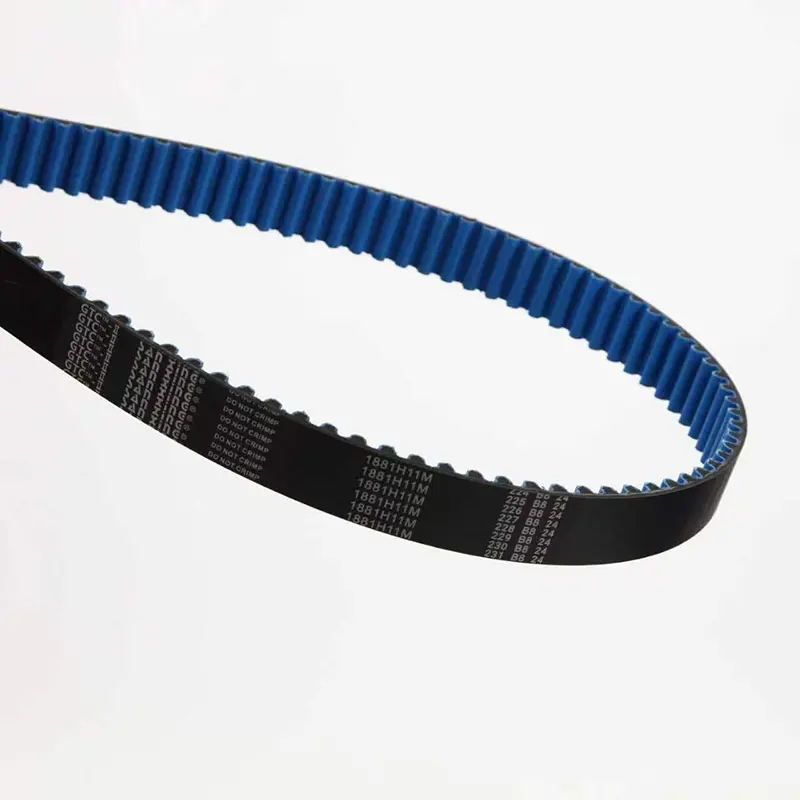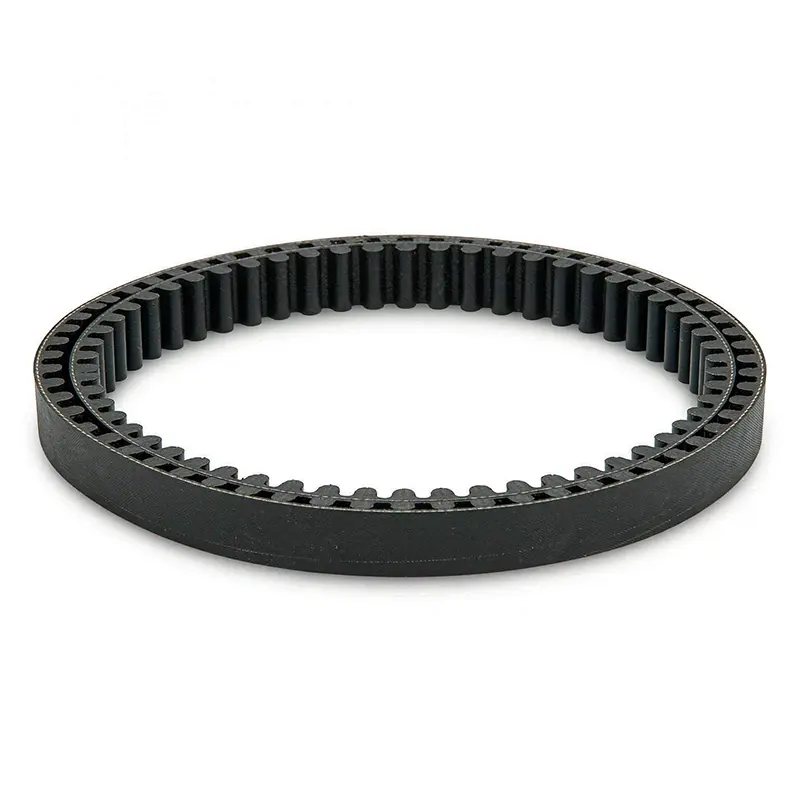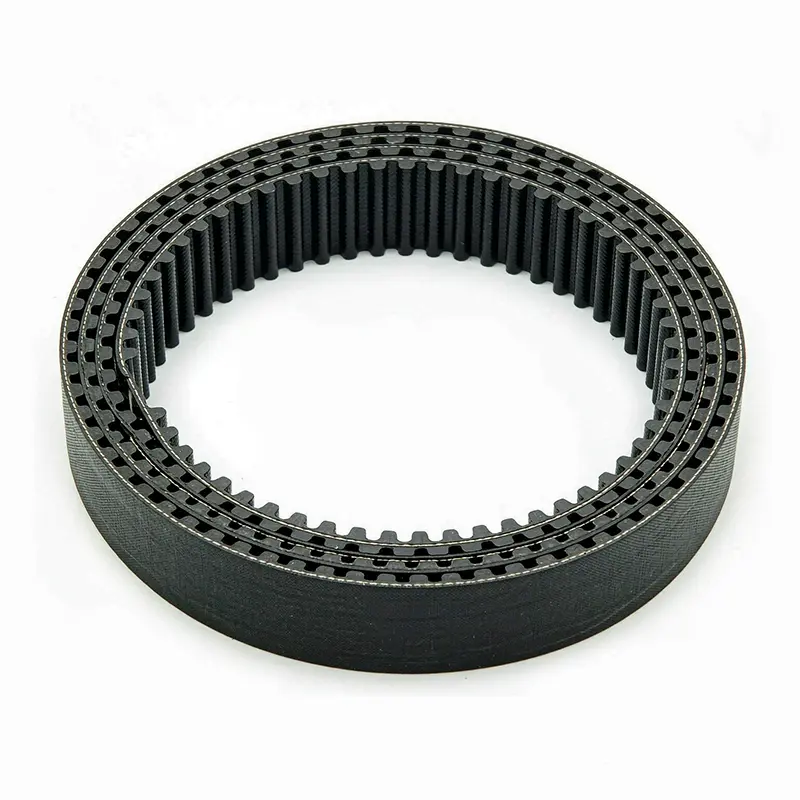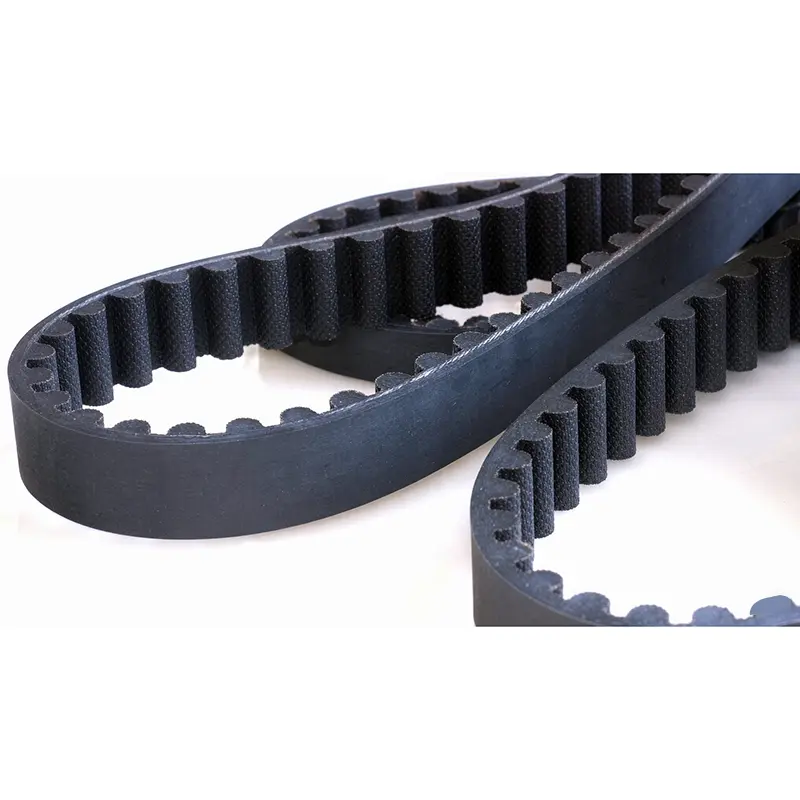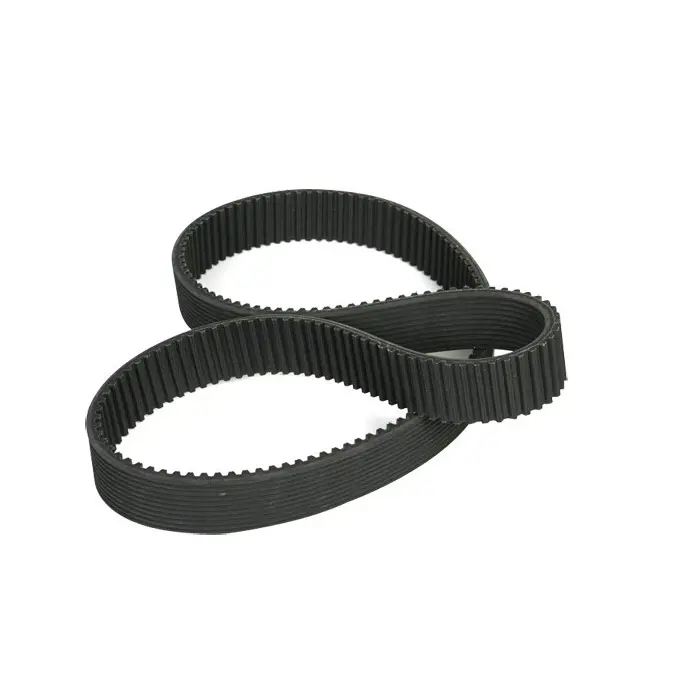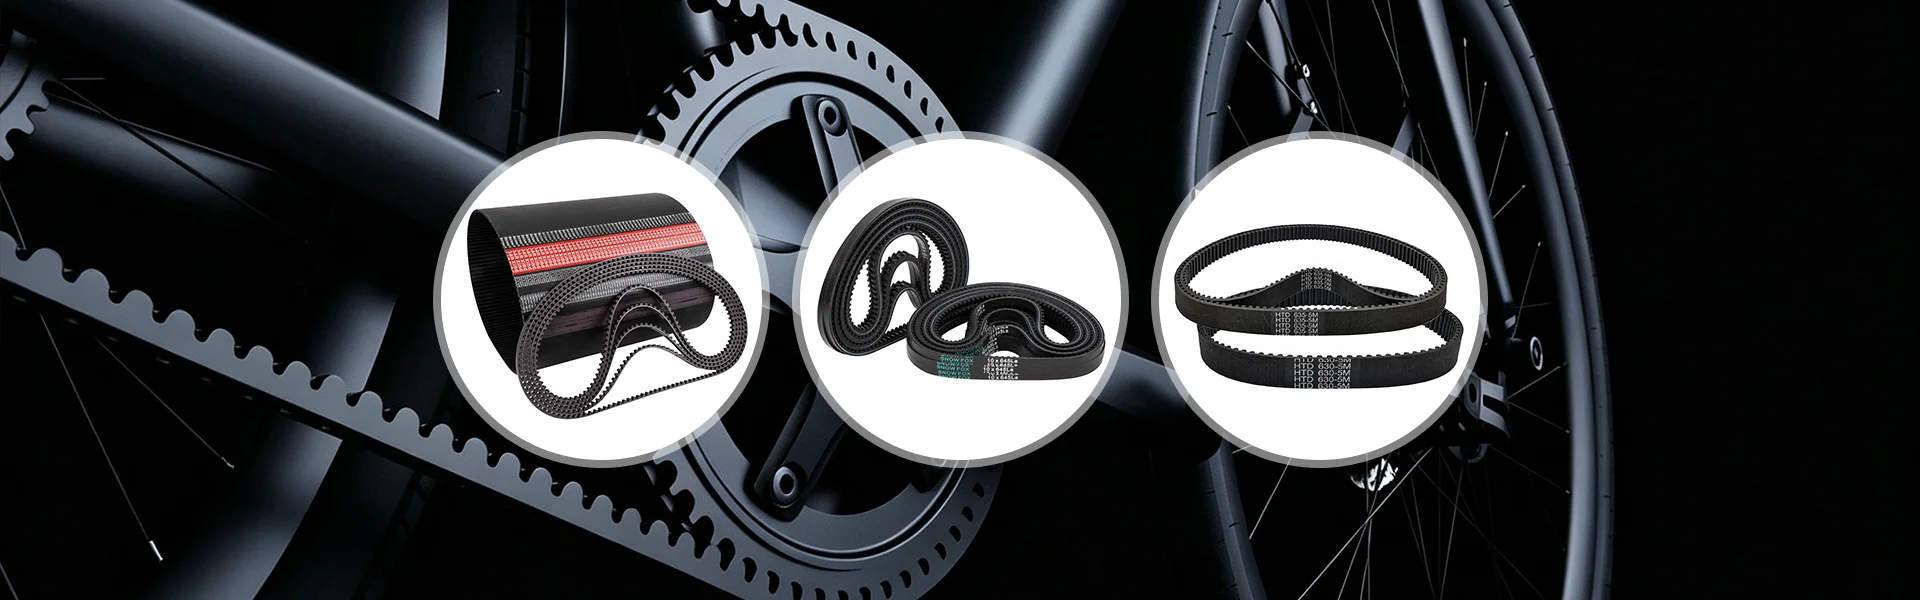
分類では、タイミングベルト一般に、歯形、ベルト本体の材質、コードの種類、構造形態によって区別され、各カテゴリは異なる耐荷重方法と用途の境界に対応します。調達の際、カテゴリの配置を考慮せずに寸法を確認すると、適合する歯形と不適切な材質の組み合わせ、またはコードの種類の間違いによる小プーリの寿命の大幅な低下などの問題が発生することがよくあります。
タイミングベルトは歯とプーリーの溝の噛み合わせによって動力を伝達するため、ピッチのずれは噛み合い干渉や歯上がりとしてそのまま現れます。受入検査中は、単一ベルトの公称値よりもバッチのピッチの一貫性に注目する必要があります。同じバッチ内の複数のベルトにわたるピッチ範囲が大きすぎる場合、多軸ドライブの各軸の位相偏差が蓄積され、装置が一定期間稼働した後に同期の低下として現れます。
曲線歯の歯元応力分布は台形歯よりも均一であり、同じ歯高さであればより大きな歯元せん断荷重に耐えることができます。チェーンを交換する場合、またはより高いトルクを伝達する場合は、曲線歯がより信頼性の高い選択肢です。台形歯は主に、軽負荷、低速、またはスペースに制約のある小型ドライブで使用されます。 2 つの歯形を同じプーリーに混在させることはできず、交換時に元のプーリーの溝形を確認する必要があります。
古いプーリーの溝が既に段状に摩耗している場合、新しいベルトの実際の噛み合い位置がずれてしまい、ある程度のピッチ精度では補正できません。タイミングベルトを交換する前に、プーリーの溝の状態も同時にチェックする必要があります。明らかに磨耗しているプーリーも交換する必要があります。そうしないと、新しいベルトの寿命が大幅に短くなります。
タイミングベルトのベルト本体材質により、上限温度と媒体抵抗が決まります。 CR (クロロプレンゴム) と HNBR (水素化ニトリルゴム) の 2 つのタイプが一般的です。 CR ベルト本体は、通常の工業用温度範囲内で優れた柔軟性と制御可能なコストを提供します。 HNBRベルト本体はより耐熱性、耐油性に優れており、熱源付近やオイルミストが発生する環境に最適です。 「すべてのゴムベルトが機能する」と仮定するのではなく、機器の実際の温度範囲に基づいて選択する必要があります。
CR ベルト ボディは、明らかなオイル汚染がなく、適度な温度変動がない一般的なドライブ シナリオに適しています。装置が短期間高温にさらされる場合は、コンパウンドの耐熱グレードを確認し、最初の検査間隔を短くしてベルト裏面に硬化の兆候が見られるかどうかを観察してください。
HNBR ベルト ボディは、継続的なオイル ミストや周囲温度が高い場合でもより安定して機能し、ギアボックスや油圧ステーションの近くのドライブ レイアウトに適しています。ただし、HNBR は CR よりもコストが高くなります。オイルフリーの室温条件では、これを選択するのは性能の冗長性であり、調達は実際の暴露条件に基づいて必要かどうかを判断する必要があります。
タイミング ベルトのコードは全体の引張荷重に耐えます。グラスファイバー コードとアラミド コードの 2 つのタイプが一般的です。グラスファイバーコードはコストが低く伸びが少ないため、中心距離が固定された従来のドライブに適しています。アラミド コードは柔軟性と耐疲労性に優れており、小さなプーリーや複数の従動プーリーを使用する配線レイアウトに適しています。コードの種類はベルト本体の外装には見えないため、価格だけで判断するのではなく、購入時にサプライヤーに明確に確認する必要があります。
プーリーの直径がサプライヤーが指定した最小許容値に近づくと、グラスファイバーコードの曲げ疲労寿命は著しく低下します。このようなレイアウトでは、アラミド コードの仕様を確認することを優先するか、指定されたサイクル数後の引張保持率に焦点を当てた屈曲疲労試験データの提供をサプライヤーに要求する必要があります。
アラミドコードはグラスファイバーコードよりもわずかに高い伸び率を持っており、初期張力設定はサプライヤーが提供する対応する張力表に従う必要があります。グラスファイバーコードの経験値が維持される場合、不十分な張力による歯飛び、または過剰な張力によるベアリングの摩耗の加速が発生する可能性があります。
両面タイミングベルトは両側に歯があり、蛇行配置で複数の従動プーリーを駆動したり、逆回転伝達を実現したりできます。この構造は、繊維機械や包装機器などの多軸同期シナリオでは明らかに有利です。1 つのベルトが複数の軸を同時に駆動し、各軸の位相がベルト本体によって均一に拘束されるため、伸びの違いによって引き起こされる複数の独立したベルト間の同期ドリフトが回避されます。
両面ベルトを交換する場合、取り回し順序が間違っていると、一部のプーリの巻き角度が不十分になったり、歯面の接触方向が間違ったりすることがあります。設置前に装置メーカーから配線図を入手し、プーリごとに歯面の向きやプーリの噛み合い方向を確認してください。
両面ベルトには、両面の歯の仕様が同じものもあれば、異なるもの(片面が曲線歯、もう片面が台形歯など)もあります。調達時には、両側の歯形が元の設計と比較して検証される必要があります。異なる歯仕様のプーリーを混合すると、片側のかみ合いが悪くなることがあります。
タイミングベルトの張力設定はVベルトに比べて敏感で、張力が不足すると歯飛びや歯面の異常摩耗が発生し、張力が過剰になるとプーリー軸受にかかるラジアル荷重が直接増加します。タイミング ベルトは、V ベルトのように摩擦駆動を維持するために高い張力に依存しないため、通常、初期張力は同じ仕様の V ベルトの張力よりも低くなります。この点は、交換の際に見落とされやすい点です。
感触で判断するのではなく、装置メーカーやベルトメーカーが提供する張力表に従い、テンションゲージを使用して張力を設定してください。新しいベルトは 24 ~ 48 時間の運転後に初期の伸びが生じるため、一度再検査する必要があります。張力が著しく低下した場合は、単に張力を加えるのではなく、取り付けのずれを調査してください。
複数のタイミングベルトを並列して使用する装置の場合は、各ベルトの長さが適合公差内であることを確認し、セットで交換してください。 1 つのベルトを交換すると、古いベルトと新しいベルトで伸び率が異なり、負荷の分散が不均一になり、実際には新しいベルトの方が早く故障する可能性があります。
歯面の摩耗は、すでにかみ合いクリアランスが増加していることを意味します。張力を増加させるとプーリーベアリングの摩耗が加速するだけであり、歯形の精度を回復することはできません。明らかな摩耗があるベルトは交換する必要があり、同時にプーリーの溝も同様に摩耗していないかチェックする必要があります。
油汚れがなく、温度が CR 温度制限を超えない場合は交換が可能ですが、装置の実際の動作温度を確認する必要があります。オイルミストや高温状態が続くと、CRベルト本体の寿命がHNBRに比べて著しく短くなり、交換後の観察周期を短くする必要があります。
製品に供給されるバッチのピッチ検査記録とベルト本体硬度データを要求します。多軸同期シナリオの場合は、伸びの違いによって引き起こされる位相のずれを回避するために、同じバッチ内の複数のベルトにわたるピッチ長の範囲を契約で規定することをお勧めします。