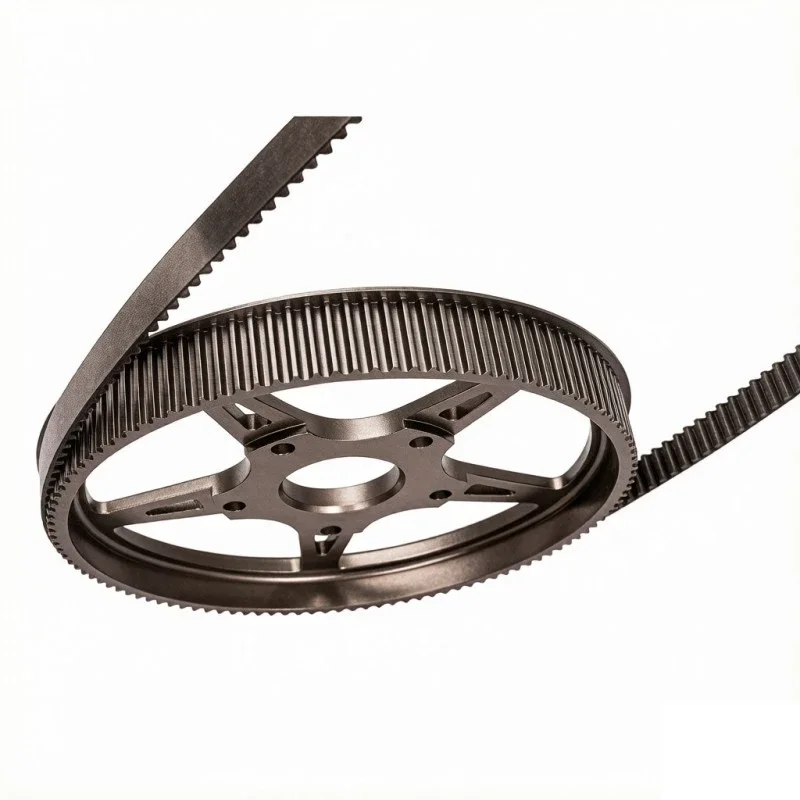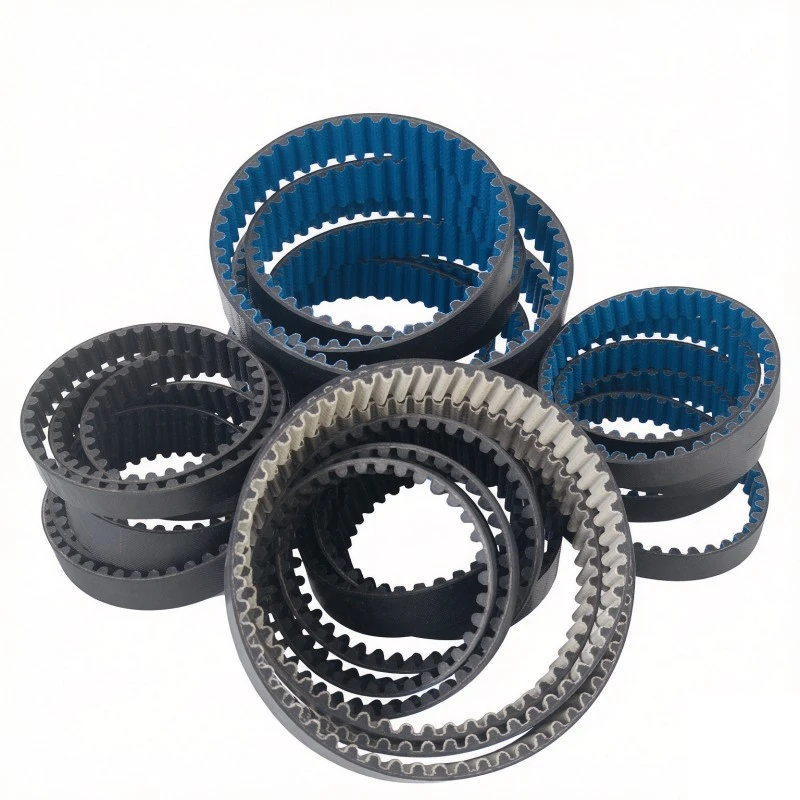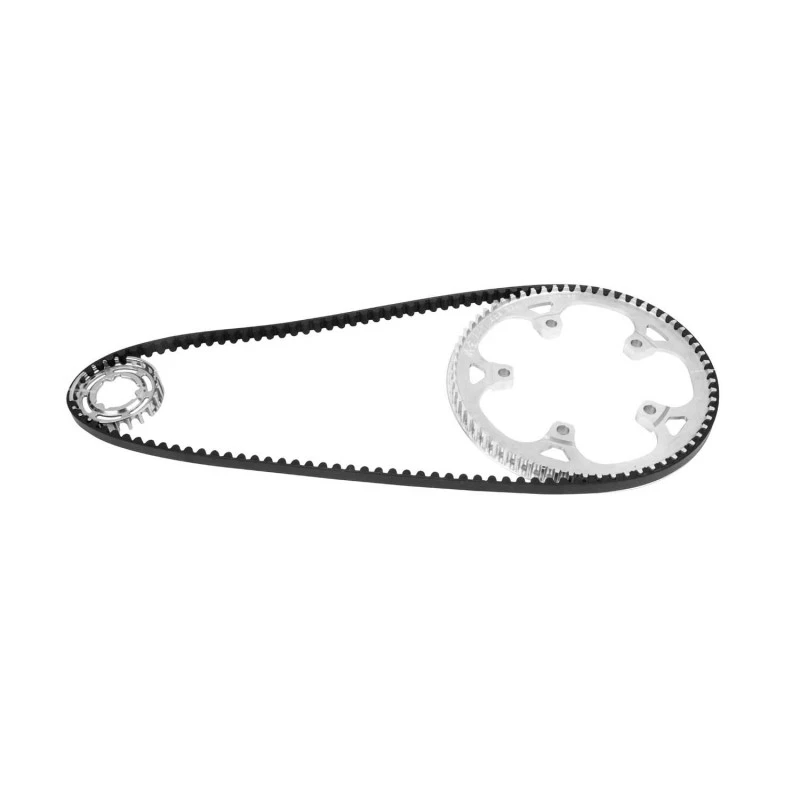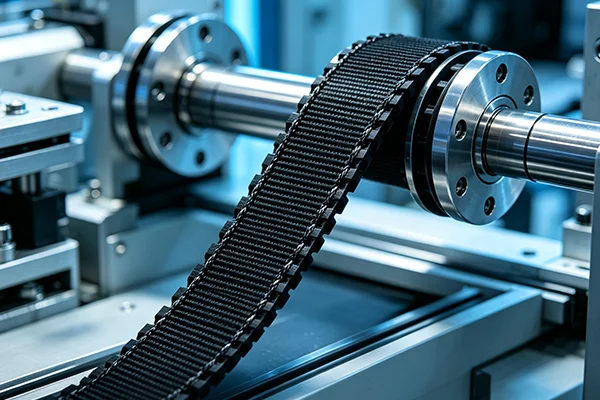
カーボンコードの最も直接的な特徴は、グラスファイバーコードやスチールコードに比べてはるかに低い伸び率です。固定中心距離のトランスミッションでは、この特性が位置保持能力に反映されます。長期運転後のベルトのクリープはほとんどなく、繰り返しの位置決め偏差が運転時間とともに顕著に変化することはありません。
包装機、ラベル貼付機、小型 CNC 工具交換軸などの機器では、「引っ張り力」よりも「正確に停止する」ことが重要であり、伸びが低いということは、再張力サイクルが少なく、多軸同期中の累積誤差のリスクが低いことを意味します。注意してください。カーボンコードのタイミングbエルツ 伸びが低い場合、グラスファイバーベルトの張力設定が維持されると、ベアリング負荷が高くなりすぎます。通常、初期張力は 10% ~ 15% 減らす必要があります。
多駆動同期では、各ベルトの伸び差がそのまま位相ずれとなります。カーボンコードの低クリープ特性により、走行サイクル全体を通じて各軸の伸びが近くに保たれ、単一のベルトが「最初にたるむ」ことによって引き起こされる同期ドリフトが軽減されます。受け入れ中に、同じバッチの複数のベルトにわたるピッチ長さの範囲を確認します。
同じベルト幅の場合、カーボンコードタイミングベルトの許容周力は、同じ仕様のグラスファイバーコード製品の約2倍に達します。これは、チェーン交換のシナリオで特に役立ちます。もともとチェーンや非常に幅広のベルトが必要だった圧延、押出、破砕設備では、カーボンコードベルトに切り替えることで幅を狭くすることができ、それによってシャフト端のオーバーハング荷重が軽減されます。
高トルク密度を実現できるかどうかは歯元せん断抵抗に依存します。調達の際には、引張強度だけを調べるのではなく、対応する歯形の歯根せん断試験データを要求してください。
ベルト幅が狭くなると、プーリ歯面にかかる単位面積当たりの圧力が増加します。プーリー歯幅と歯面硬度の適合性を再確認する必要があります。純正のワイドベルトプーリを検証せずにそのまま使用すると、歯面の摩耗速度が速くなる可能性があります。
接着層の破損は設置後数か月で発生することが多く、サンプリングによってカバーするのは困難です。購入者は、接着品質の間接的な証拠として、商品とともに供給されるバッチの浸漬処理と硬化度の記録を要求することができます。
装置に水洗または高湿度条件が含まれる場合は、ベルト本体コンパウンドの耐加水分解性成分が互換性があることを確認できるように、選択時にその旨を明記する必要があります。
ポリウレタン ベルト本体は、バッチの硬度の一貫性に注意を払う必要があります。ショア A 硬度がバッチ間で ±3 を超えて異なる場合、長距離伝送の張力減衰率が変動します。
クロロプレンゴムベルト本体の膨潤の兆候は、時折油と接触した後、比較的遅くに現れます。最初の検査サイクルはそれに応じて短くし、ベルトの裏面が軟化していないか、歯の表面に異常な光沢が見られていないかに重点を置きます。
チェーンの交換に曲線歯を使用する場合は、モーターの定格出力ではなく、実際の周力に基づいて選択する必要があります。合格は、歯元せん断データとプーリーの歯溝の状態に焦点を当てます。
カーボンコードタイミングベルトはプーリーの歯溝の摩耗に非常に敏感です。古いプーリーにすでに段階状の摩耗が見られる場合、新しいベルトでは、期待寿命よりかなり前に歯元亀裂が発生することがよくあります。
ISO 9001:2015 の枠組みに基づいて、Kaihong はコンパウンドの各バッチの加硫曲線と硬度測定記録を保持しています。購入者は初回商品確認時にバッチデータの提供を要求することができます。
年間生産量が多い OEM プロジェクトの場合は、各バッチから同じ仕様の 3 本のベルトをサンプリングし、標準張力下でピッチ長を測定し、3 本間の範囲が 0.3 mm を超えないことを契約で規定することをお勧めします。